机绣彩丝刺绣线金属光泽色怎么用?搭配低温熨烫垫布避坑指南
机绣彩丝线金属光泽的视觉特性与物理局限
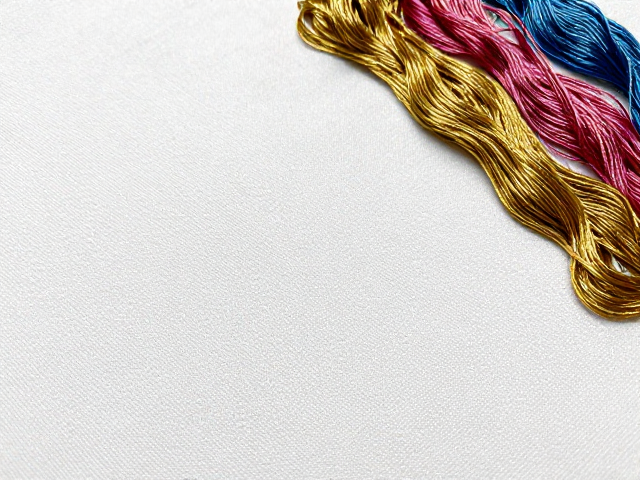
金属光泽色刺绣线在机绣工艺中常因表面镀层产生强烈反光,这种高饱和度与高反射率的物理特性使得其在不同光照环境下会呈现截然不同的视觉效果。彩丝线通常由聚酯纤维或尼龙基底包裹金属箔或特殊涂层制成,其光泽感并非来自染料本身,而是源于光线在微观金属结构上的漫反射与镜面反射。在实际操作中,这种材质对针距密度和张力控制极为敏感,过高的张力极易导致金属涂层断裂或脱落,进而破坏绣面的平整度与光泽的连续性。
由于金属涂层与纤维基底的热膨胀系数存在差异,高温环境或不当的热处理会导致涂层起泡、变色甚至剥离。因此,在选用此类线材进行机绣项目时,必须优先考虑绣品的使用场景。户外频繁暴晒或长期接触热水的织物并不适合使用高光泽金属线,因为紫外线加速老化与高温水解会迅速削弱金属层的附着力,导致绣品在短时间内出现褪色、发白或脆化现象,严重影响成品的美观度与使用寿命。
低温熨烫垫布的核心作用与材质选择逻辑
低温熨烫垫布在金属光泽色机绣工艺中扮演着至关重要的角色,其主要功能是隔绝�斗高温直接接触绣面,防止金属涂层因局部过热而发生物理性熔化或化学性变质。垫布需具备良好的耐热性与透气性,纯棉或高支数棉质布料是较为理想的选择,这类天然纤维在高温下相对稳定,且能有效分散熨斗传递的热量,避免热量集中导致绣线变色或发粘。
部分使用者误以为任何布料均可作为垫布,实则不然。合成纤维如涤纶或尼龙材质的垫布在高温接触下极易熔化并粘连绣线,造成不可逆的损伤。此外,垫布的厚度也需经过计算,过薄的垫布无法提供足够的缓冲层,过厚则可能导致热量无法有效传导至需要定型的部位,造成定型效果不佳。因此,选择质地紧密、未经过高温涂层处理且厚度适中的纯棉织物,是确保金属光泽线在后期整理过程中保持色泽鲜艳与结构完整的关键步骤。
机绣参数设置与张力控制技巧
金属光泽色彩丝线在机绣过程中对张力平衡有着严苛要求,送线张力与底线张力需经过精细调整,以确保线迹饱满且无浮线现象。由于金属线表面光滑,摩擦系数较小,容易在针杆运动中产生滑移,导致线迹松散。建议将面线张力适当调紧,但需避免过度紧绷导致断针或断线,同时底线张力应保持适中,使上下线在绣料中间交织,形成均匀的锁链结构。
针距密度也是影响金属光泽呈现效果的重要参数。过密的针距会导致绣线堆积,掩盖金属光泽的自然流动感,使绣面显得厚重且呆板;过疏的针距则可能暴露底布,削弱图案的立体感。通常建议针距设置在2.0mm至3.0mm之间,具体数值需根据绣线直径与绣面图案复杂度进行微调。对于大面积填充区域,可采用阶梯式针法或分层刺绣,以减少线材堆积,提升光泽的均匀分布。
熨烫操作规范与避坑细节
熨烫过程中,熨斗温度应控制在低温档位,通常不超过110摄氏度,并需全程使用垫布覆盖绣面。操作时,熨斗应垂直向下轻压,避免左右拖动,以免因摩擦力导致金属线移位或扭曲,破坏图案线条的流畅性。对于复杂图案或多层绣线叠加区域,可采用蒸汽熨斗的轻微蒸汽辅助定型,但需严格控制蒸汽量,避免水分渗入绣线内部,导致金属涂层氧化变色。
许多用户在使用金属光泽线时,常忽略绣后静置冷却的过程。高温定型后立即移动或折叠绣品,可能导致金属涂层在应力作用下产生微裂纹,影响长期保存效果。建议在熨烫完成后,将绣品平铺于干燥、通风处自然冷却至室温,待结构稳定后再进行后续整理或装裱。此外,清洁保养时应避免使用含有强酸、强碱或漂白成分的清洁剂,以免腐蚀金属涂层,导致光泽度永久性丧失。