彩丝刺绣摆件用线,如何检查染色均匀度与金属光泽色
视觉比对与标准光源环境下的初步筛查
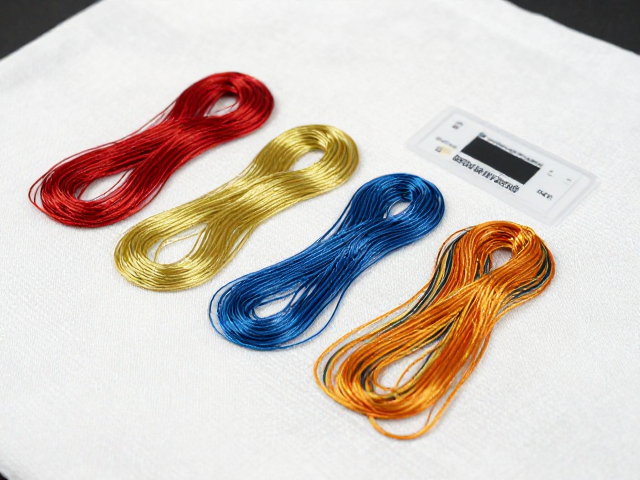
彩丝刺绣摆件在制作过程中,丝线的染色质量直接决定了成品的光影层次,而金属光泽线的均匀度则影响着整体的奢华质感。检查染色均匀度时,首要步骤是建立标准化的观测环境,通常推荐使用D65标准光源箱,这种光源能模拟正午自然日光,最大程度减少色偏,确保肉眼对色彩偏差的判断客观存在。将待检丝线平铺于白色哑光背景板上,避免反光干扰,观察丝线表面是否存在色斑、色结或深浅不一的“云状”痕迹。对于深色系的彩丝,需特别注意暗部细节,因为染料在低温或搅拌不均时容易在纤维内部形成沉淀,导致光线透过时出现明暗断层。
金属光泽线的检查逻辑与普通染色丝线有所不同,其核心在于镀层或涂层的连续性。在标准光源下,缓慢旋转丝线,观察其表面反光是否呈现连贯、一致的金属质感。若发现某一段丝线反光暗淡或出现颗粒状断点,通常意味着金属粉末(如铝粉、铜粉)或高分子镀层在纺丝过程中出现了局部脱落或厚度不均。此时,需结合高倍放大镜观察丝线表面微观结构,确认金属层是否完整覆盖纤维基底。这种物理状态的缺失无法通过肉眼直接识别颜色偏差,必须依赖光线反射的连续性进行判定,任何突兀的暗斑或哑光区域都预示着染色或镀金工艺的稳定性不足。
仪器辅助检测与色度值量化分析
在视觉筛查之后,为了获得可追溯的客观数据,需引入分光光度计进行色度值测量。对于染色均匀的性要求极高的彩丝,需测量其L值(明度)、a值(红绿分量)和b值(黄蓝分量)。将丝线紧密排列成规定的厚度(通常为3mm或根据行业常规测试厚度设定),放入仪器探头下,读取数值并对比标准色卡或工艺单规定的公差范围。若L值波动超过±2,或a、b值偏差超出±1,即便肉眼难以察觉,也视为染色不均。对于金属光泽线,虽然传统分光光度计对金属光泽的测量存在局限性,但可通过测量其反射光谱曲线来判断。均匀的金属光泽线,其反射光谱曲线应平滑且无明显锯齿状波动,若曲线出现剧烈起伏,则表明金属涂层厚度不一致,导致不同波长光线的反射率差异过大。
除了色度数据,透明度与遮盖力也是评估丝线质量的关键指标。使用透射率测试仪器,对半透明或浅色系的彩丝进行透光率测试。染色均匀的丝线,其透光率应在整卷丝线不同区段保持相对稳定。若某一段透光率显著降低,可能意味着该处染料浓度过高,导致丝线质地变硬,影响刺绣时的柔韧度。对于金属光泽线,则需关注其镜面反射率。高品质的金属丝线,其镜面反射率应高于漫反射率,且在整个线体长度上波动极小。通过记录不同区段的反射率数据,可以生成均匀度分布图,直观展示金属层涂布的稳定性。这种量化分析不仅避免了主观判断的误差,也为后续生产工艺的调整提供了精确的数据支持,确保每一批次的丝线在视觉表现上保持高度一致。